- 网站首页home
- pcb焊接加工Product
- smt贴片加工Product
-
产品中心Product
产品中心
Product Center您的选择是我们的动力,
选择我们,我们与您一起携手创造未来。 电话:13723789115
 邮箱:780039545@qq.com
 地址:成都市新都区工业东区永达路969号
- 关于我们About
- 合作案例Case
- 售后服务Service
- 新闻中心News
- 联系我们Contact
电话:13723789115
邮箱:780039545@qq.com
地址:成都市新都区工业东区永达路969号
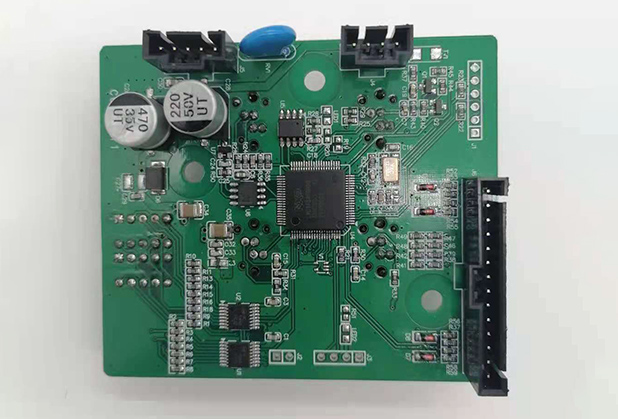
成都作为西南电子制造的重要承载地,始终在表面贴装与通孔组装的技术融合上保持着自身的节奏。当下的成都DIP焊接工艺,不再是简单满足“焊上就行”的基础要求,而是围绕“精密、稳定、适配多元板件”展开的一场微观制造升级。
通孔插装与波峰焊接的协同演进
在成都本地的电子组装链路中,DIP插件焊接始终承担着“连接重型元件与刚性基板”的关键角色。从传统手工焊到波峰焊的智能化适配,本地工厂更注重焊锡波峰与元件引脚的接触时长控制——这直接决定了通孔内焊料的充盈度,避免虚焊或桥连。
本地工艺的核心调整点,在于针对成都常见的湿度环境,优化了助焊剂的活性区间与预热温度曲线:既防止因空气潮湿导致焊锡氧化,又避免预热不足引发的焊点气泡问题。对于变压器、连接器等大型通孔元件,会通过定制化治具固定位置,..波峰经过时引脚受力均匀,减少基板形变。
小批量试产与高精度返修的本地化平衡
很多与成都设计公司合作的硬件项目,往往具备“多品种、小批量”的特征,这让DIP工艺不得不兼顾量产效率与打样灵活性。目前本地车间普遍采用“选择性波峰焊为主、高精度手工返修台为辅”的模式:
对核心引脚采用自动焊锡机器人完成定点焊接,..重复性精度;对异形元件或调整后的版本,则依托带红外加热的返修工位,通过热风回流..控制局部温度,避免周围贴片元件受热冲击。这种模式让成都的初创硬件团队在试错阶段,既能控制成本,又能快速验证焊接可靠性。
环境适配与品质检测的细节落地
西南地区的气候特点,让成都的DIP焊接线在工艺尾端增加了更严格的检测流程。除了常规的目检与AOI抽检,部分工厂会对焊点进行“应力释放测试”——模拟运输与使用中的震动环境,检查高引脚数连接器的焊接强度。同时,助焊剂残留的清洗环节也更强调中性溶剂的使用,适配西南地区可能出现的温差变化,长期保持焊点绝缘性。
从产业链配套来看,成都的DIP焊接正与周边的SMT贴片、整机组装形成更紧密的协同:设计端的PCB文件会提前同步给焊接工艺工程师,优化焊盘设计与引脚间距,减少制造端的适配成本。这种前后端的联动,让本地制造不再是被动加工,而是参与到产品设计的可制造性优化中。
总结来说,成都的DIP焊接工艺,本质上是在“本地化环境”与“多样化产品需求”之间寻找动态平衡。它不需要追逐夸张的技术噱头,而是在每一次温度曲线的微调、每一次助焊剂的选型、每一次治具的定制中,把通孔焊接的稳定性做扎实——这正是硬件产品从实验室走向市场的关键支撑。

 当前位置:


 热门推荐